Plus de produits de cette marque
Données techniques
| Les attributs | |
| ARTICLE | RHB15/100 |
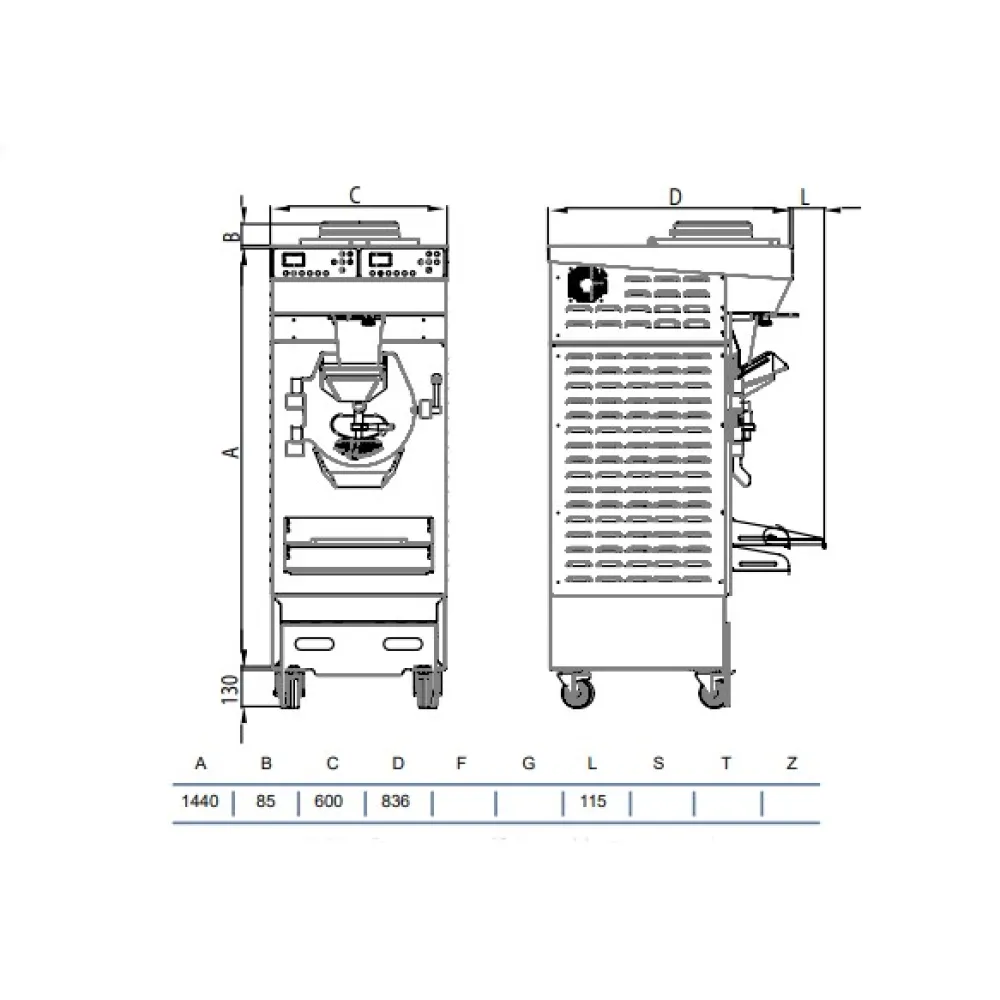
| TAILLE L / W / H | 600/ 830/ 1651 mm |
| TENSION | 400 V |
| POIDS | 440 kg |
| La continuation | 3-14 L |
| CAPACITÉ | 100.0 L/h |
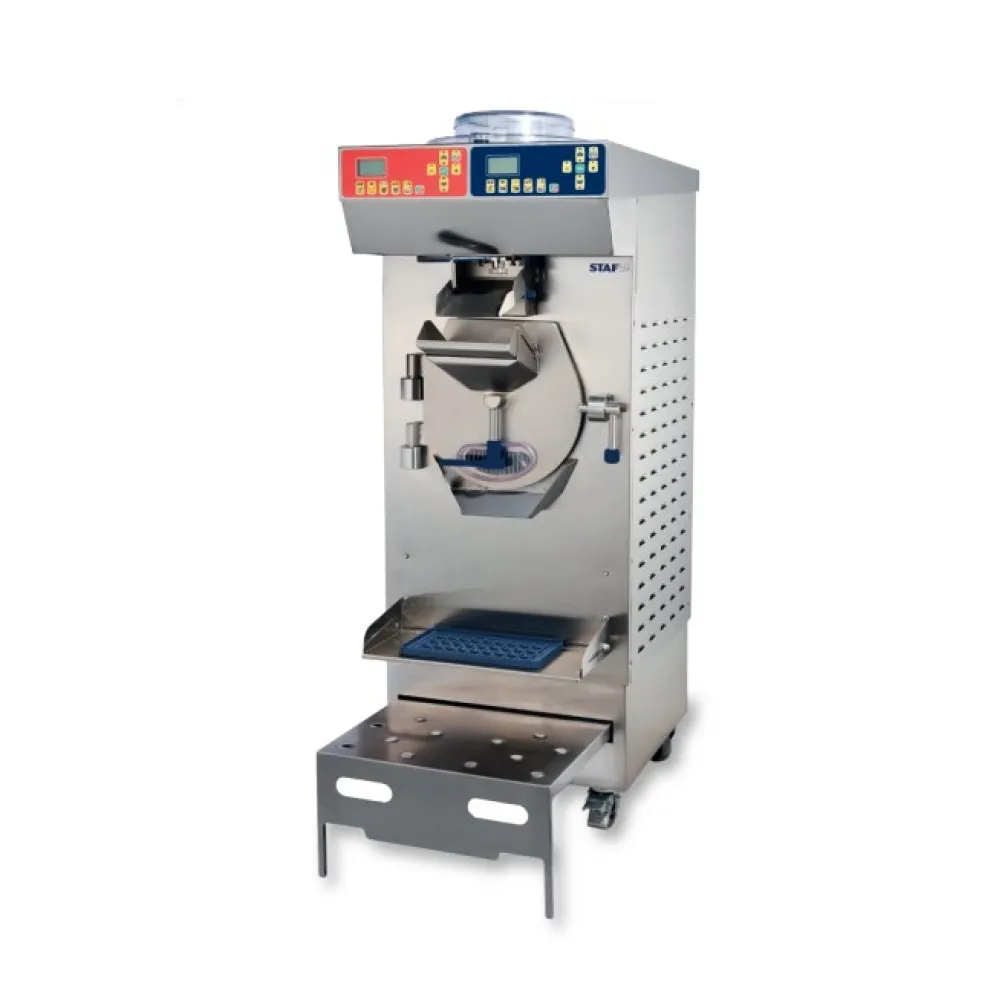
Combined digital horizontal ice cream batch freezer with automatic extraction and electronic control for a proper gelato consistency.
- : STAFF Ice system 1959
- Model: RHB15/100
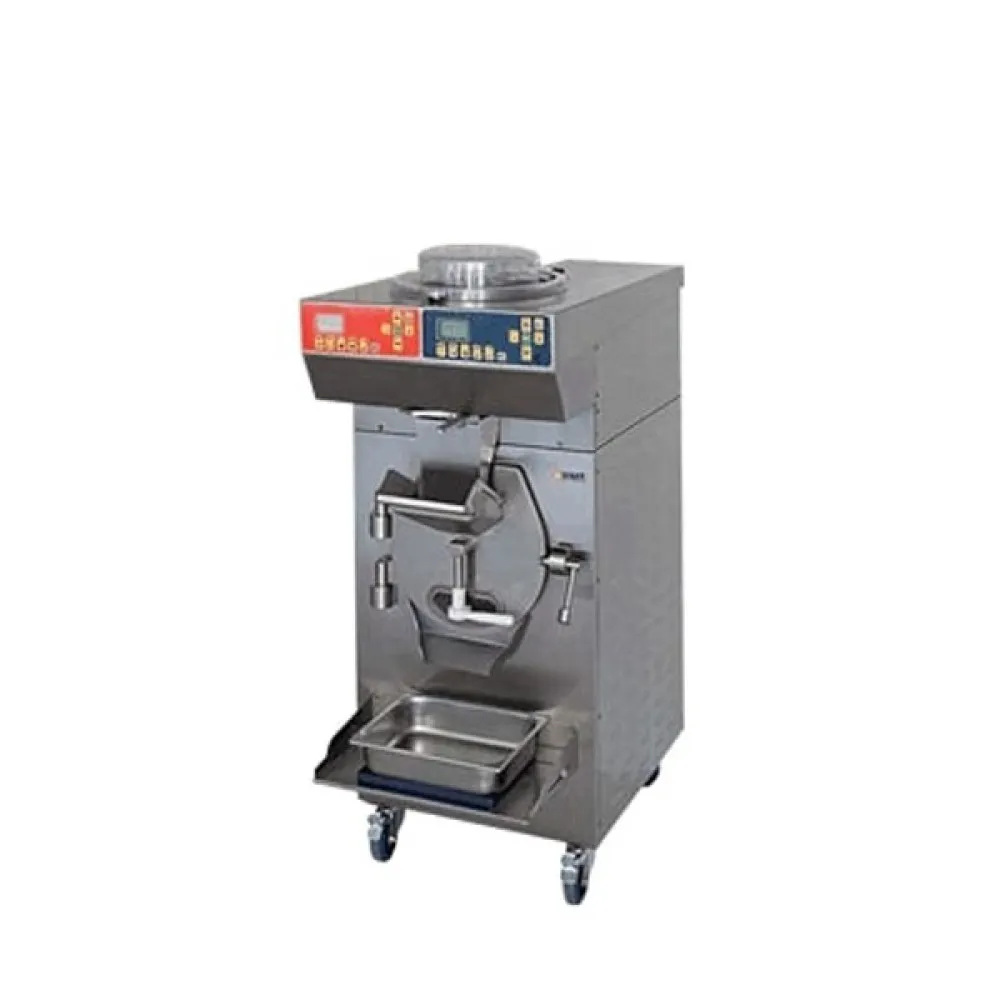
La turbine à glace combinée RHB15/100 de la marque STAFF Ice system 1959 est un appareil électromécanique.
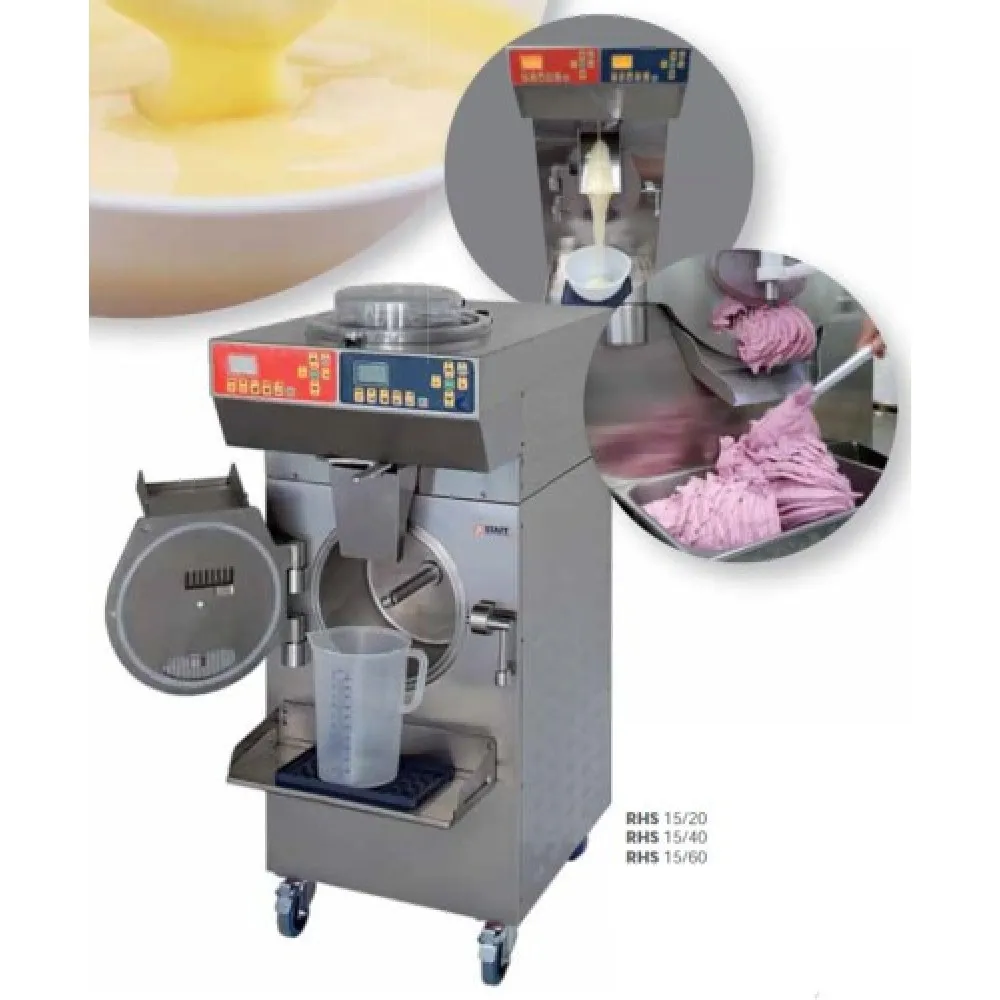
Le principe de fonctionnement d'une turbine à glace repose sur la congélation et le barattage simultanés d'un mélange. Le mélange est introduit dans une cuve réfrigérée où il est brassé par un système de pales. Ce mouvement constant empêche la formation de gros cristaux de glace, assurant ainsi une texture lisse et onctueuse au produit final. La combinaison de la réfrigération et du barattage permet d'obtenir des glaces et sorbets de différentes structures.
Cet appareil est une machine polyvalente combinant deux cuves indépendantes. La cuve supérieure est dédiée à la pasteurisation et à la maturation du mélange. Elle est équipée d'un mélangeur en acier inoxydable, d'un arbre d'agitateur avec joint supérieur et de racleurs en polyéthylène (PET). Un interrupteur de dégivrage permet de redémarrer facilement le mélangeur. Le mélangeur est entraîné directement par des réducteurs lubrifiés à vie. Un onduleur avec rampe d'accélération protège la transmission des charges mécaniques. La cuve supérieure peut recevoir 15 litres de mélange. La cuve inférieure est une turbine de congélation horizontale. Elle dispose également d'un mélangeur en acier inoxydable, d'un arbre d'agitateur avec double joint et de racleurs POM auto-ajustables et durables. Les deux cuves peuvent fonctionner simultanément.
La construction de la RHB15/100 intègre des éléments en acier inoxydable pour les mélangeurs. Les racleurs sont en polyéthylène (PET) pour la cuve supérieure et en POM pour la cuve inférieure. L'appareil est doté d'un ordinateur de bord avec 61 programmes.
Les commandes incluent un programme de mélange unique, 40 programmes libres pour l'ajustement des recettes et le traitement thermique des mélanges jusqu'à 115 °C. Les programmes de pasteurisation comprennent le chauffage à 85 °C ou 65 °C, des temps de pause et le refroidissement à 4 °C. La phase de maturation/conservation maintient le mélange à 4 °C. Le mélangeur peut fonctionner en mode continu ou variable. Tous les cycles de pasteurisation et de maturation sont enregistrés. Il existe 1 programme de congélation/refroidissement par lot avec contrôle du temps, 5 programmes de congélation/refroidissement/conservation par lot avec contrôle de la température, et 7 programmes de contrôle de densité de congélation par lot. Sept programmes de circuit permettent la combinaison de jusqu'à 5 programmes différents. L'opérateur peut modifier dynamiquement les cycles en cours et sauvegarder de nouveaux paramètres pour les cycles futurs. L'appareil dispose d'un écran multilingue avec signaux visuels, alphanumériques ou graphiques. La vitesse du mélangeur est variable et le contrôle de température utilise la technologie PID. Une intégration complète entre l'onduleur et l'électronique est présente, avec des indicateurs acoustiques et visuels de dysfonctionnement.
La capacité de production est de 100 L/h. L'appareil pèse 440 kg et fonctionne sous une tension de 400 V. Ses dimensions sont de 600 mm de largeur, 830 mm de profondeur et 1651 mm de hauteur.
L'entretien et le nettoyage sont facilités par les composants amovibles et la conception de l'appareil.
La RHB15/100 est compatible avec les appareils des marques RHS et SMARTMIX RHS.
Ce produit est répertorié dans le catalogue comme équipement de bar et machine à glace.